فرآیند قالبگیری بادی PET
قطعهای پلاستیکی به شکل لوله آزمایش گرم شده و داخل قالب قرار میگیرد. میلهای کششی آن را به صورت مکانیکی به پایین فشار داده و همزمان هوای فشار قوی آن را باد میکند تا پلاستیک دقیقه شکل قالب را به خود بگیرد.
مراحل فرآیند قالبگیری بادی چیست؟
- لولهی پلاستیک مقدماتی را پریفورم گویند. ابتدا پریفورم را تا دمای انتقال شیشهای در بازه ۹۵ تا ۱۱۵ درجه سانتگیراد گرم میکنند. در نتیجه گرمایش مقدماتی قطعه پلاستیکی ذوب نشده ولی نرم میشود.
- دمش مقدماتی: ابتدا هوای فشار ضعیف در محدوده ۸ تا ۲۵ بار به درون قطعه تزریق یا فوت میشود. این کار شروع ملایمی برای باد کردن و تلاش بر آن است که پلاستیک به شکلی یکنواخت و بدون قسمتهای آسیبپذیر با قطر کم شکل بگیرد.
- دمش نهایی: در مرحلهی بعد فشار بسیار بالاتری در حدود ۴۰ بار بر روی قالب و قطعه پلاستیکی اعمال میشود. این فشار پلاستیک را به دیوارههای سرد قالب چسبانده و تمام جزئیات سطح قالب بر آن نقش میبندد.
- در نهایت هوای فشار قوی آزاد میشود و به این مرحله گازگیری گویند. مرحلهی گازگیری بر کیفیت و استحکام قطعه اثر دارد. رطوبت موجود در این مواد میتواند باعث کاهش کیفیت محصول نهایی، افزایش ضایعات و هزینههای تولید شود. در سیستمهای مدرن هوا بازیابی شده و مجدد فشرده میشود.
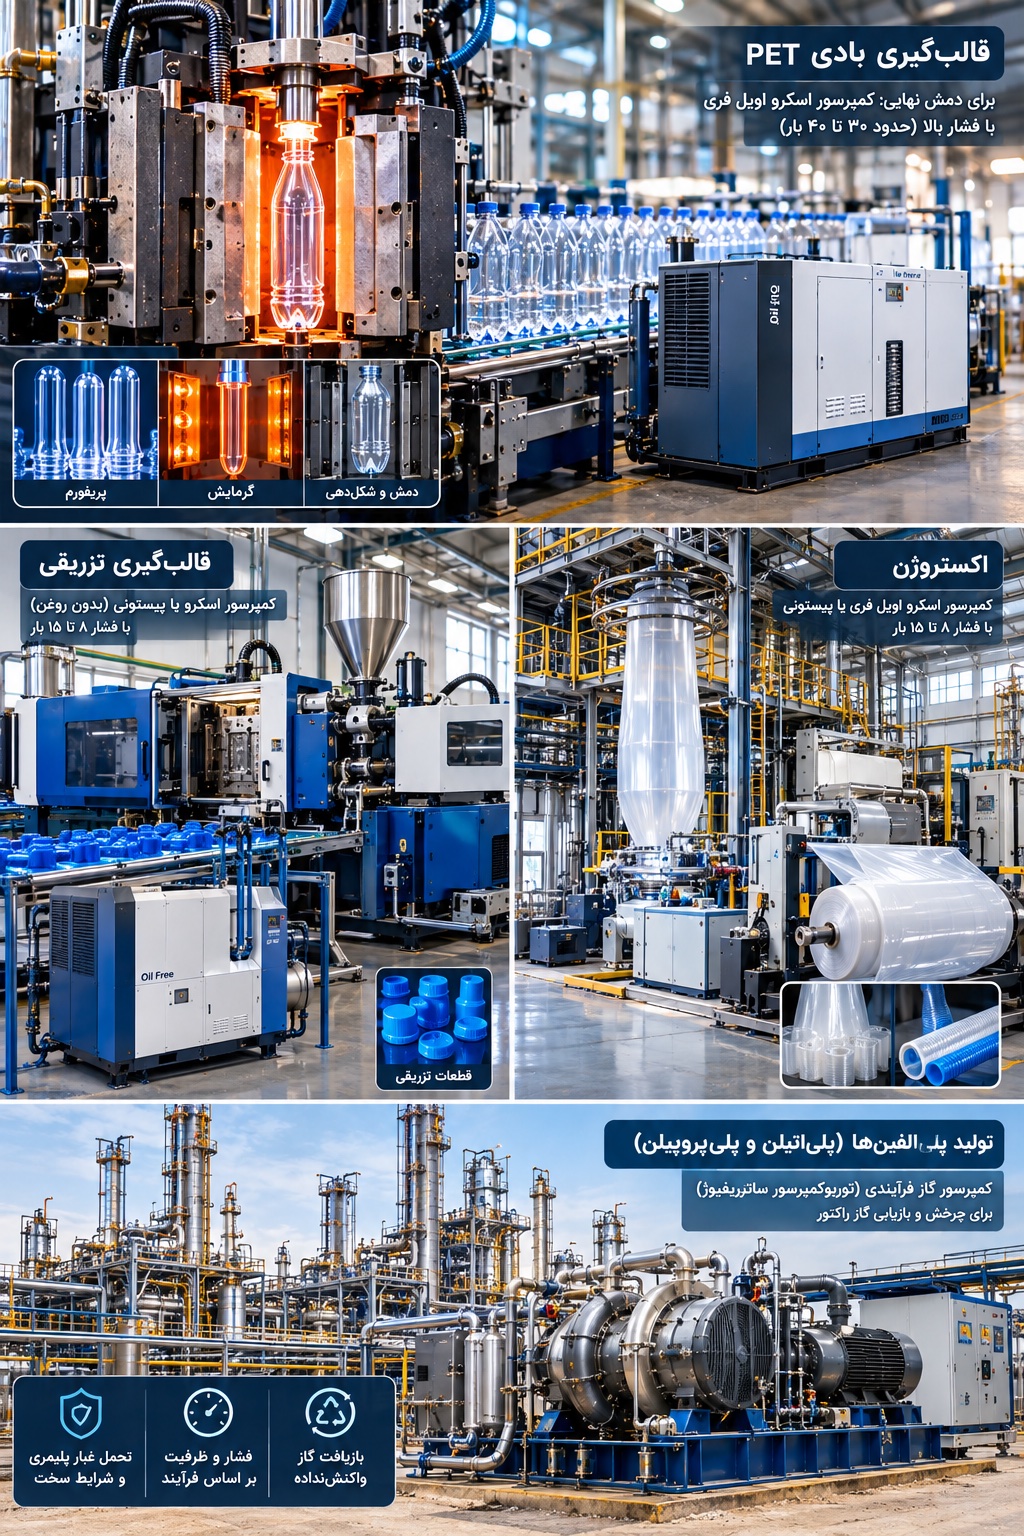
فرآیند تزریق پلاستیک
طی این فرآیند پلاستیک مذاب که خروجی دستگاه اکسترودر است با فشار بالا به داخل حفرهی قالب بسته تزریق میشود. در ادامه قطعه پلاستیکی سرد و جامد شده و قطعهی نهایی شکل میگیرد.
نقش هوای فشرده در این فرآیند چیست؟
مشابه با باقی کارخانجات در کارخانه پلاستیک نیز عملکرد پنوماتیکی عملگرها و شیرها نیازمند کمپرسور هواست. در اینجا نیز سیلندر هوای فشرده اقدامات نیازمند حرکت قطعات دستگاه از جمله باز و بست قالب و بیرون انداختن قطعهی تمامشده را مدیریت میکند.
پس از پر شدن قالب از پلاستیک، گازی فشرده، غالبا هوای فشرده یا نیتروژن، به درون کانالی درون قطعه دمیده میشود و پلاستیک را به دیوارههای قالب رانده، میچسباند. بکارگیری هوای فشرده مصرف مواد و زمان چرخه را کاهش داده و کیفیت سطح را ارتقا میدهد.
همچنین پیش از قالبگیری و جابجایی پنوماتیکی گرانولهای پلاستیکی از هوای فشرده برای خشک کردن آنها استفاده میشود.
فرآیند اکستروژن

گرانولهای پلاستیکی داخل دستگاه اکسترودر و با زاویه ۱۷ درجه چرخش روتور داخل آن ذوب شده و از کانال عبور داده میشود تا به شکل پروفیلی پیوسته درآید. عموم خروجی دستگاه اکسترودر لولهای باریک یا فیلمی از ورق پلاستیکی است.
آیا هوای فشرده در اکستروژن هم نقش دارد؟
بستگی دارد که از کدام فرآیند اکستروژن صحبت میکنیم. اکستروژن پایه که گرانولها را به نواری از پلاستیک تبدیل میکند خود تمام کارها را با ماشینی یکپارچه انجام میدهد. اما برای تولید پروفیل و لولههای توخالی از جمله تیوبهای پزشکی هوای فشرده از مرکز قالب دمیده میشود. فشار هوای دمیده شده هستهای توخالی را در حین سرد شدن پلاستیک شکل میدهد و مانع از فرو ریختن لوله به درون میشود. فشار این فرآیند باید دقیقا کنترل شده و ضخامت دیواره یکنواخت باقی بماند.
برای ساخت کیسههای پلاستیکی نیز لولهی پلاستیک مذاب درون اکسترودر به سمت بالا و دقیقا مانند بادکنک با هوا باد میشود. این حباب پلاستیکی قطری نازک خواهد داشت. تثبیت ضخامت نهایی فیلم پلاستیک با دمش هوای خنک کننده بر روی سطح بیرون انجام میشود.
همچنین برای ساخت پلاستیکهای فومی نیز گاز به درون بشکه اکسترودر تزریق شده و پلاستیک مذاب را به هنگام خروج از قالب منبسط میکند تا ساختاری پر از سلولهای هوا ایجاد شود.
فرآیند تولید پلی الفینها منجمله پلی اتیلن و پلی پروپیلن
اینجا بحث ما راهاندازی و فعالیت کارخانهای شیمیایی است. در کارخانجات تولید پلی الفین پلیمریزاسیون گرانولهای پلاستیک خام از گازهایی همچون اتیلن و پروپیلن حاصل میشود.
- گازهای اتیلن و پروپیلن همراه با کاتالیزور تحت دما و فشار مشخصی به راکتور خورانده میشود.
- در اینجا کمپرسور نقش مدیریت گاز داخل راکتور را بر عهده دارد. البته کمپرسورهایی که در این کارخانه از آن صحبت میکنیم کمپرسور گاز فرآیندی و نه کمپرسور هوای فشرده هستند. کمپرسور هوا در کارخانجات شیمیایی مشابه با سایر کارخانجات امور عمومی کارخانه را مدیریت میکنند.
- داخل راکتور همهی گاز به طور یکپارچه واکنش نداده و کمپرسور گاز را به چرخه می اندازد. گازی که واکنش نداده است چرخانده شده و مجدد به عنوان خوراک وارد راکتور میشود تا فشار عملیات حفظ شده و حرارت تخلیه شود.
- برای این مصارف نیازمند توربوکمپرسور سانتریفیوژ بزرگ و قدرتمندی هستیم که مستقیما از الکتروموتور توان خود را تامین میکند. توربوکمپرسور مورد نظر گاز حاوی غبار پلیمری را تاب آورده و به کار ادامه میدهد.
انتخاب کمپرسور مناسب برای صنعت تولید و فرآوری پلاستیک
در تمامی صنایع انتخاب کمپرسور مبتنی بر تعیین دو خصیصهی اصلی گاز فشردهی مورد نیاز است. این دو خصیصه برای هوای فشرده عبارت از فشار و ظرفیت هوادهی یا حجم هوای فشرده تولیدی بر واحد زمان است. فرآیندهای مختلف قالبگیری بادی، تزریق پلاستیک و اکستروژن نیازهای متفاوتی دارند و فرآیند تولید پلی الفینها نیازمند کمپرسورهای گاز اختصاصی است. همانطور که گفته شد این کمپرسور بایستی توان تحمل غبار پلیمری را داشته و بدون گرفتگی به کار ادامه دهد.
برای قالبگیری PET خرید کمپرسور فشار قوی توصیه میشود
فشار مورد نیاز برای قالبگیری بادی پلاستیک و دمش نهایی در محدودهی ۳۰ تا ۴۰ بار تخمین زده میشود. برای دمش ابتدایی این مواد پلاستیکی میتوان از کمپرسور با فشار پایینتر در محدودهی ۱۰ تا ۲۵ بار نیز استفاده کرد. تعیین دقیق فشار کاری به ضخامت دیواره و شکل بطری بستگی دارد.
ظرفیت هوادهی کمپرسور به ظرفیت تولید خط کارخانه بستگی دارد. برای مثال خط پرکاری که ۱۲ هزار بطری ۱/۵ لیتری در ساعت تولید میکند برای دمش نهایی یا فشار قوی به کمپرسور ۱۴ مترمکعب بر دقیقه یا ۵۰۰ CFM نیاز دارد. دستیابی به فشارهای بالا از عهدهی کمپرسور پیستونی بدون روغن بهتر برمیآید اما کمپرسور اسکرو فشار قوی نیز از گزینههای کارفرمایان است.
برای قالبگیری تزریقی و اکستروژن فشار کاری ۸ تا ۱۵ بار کافیست
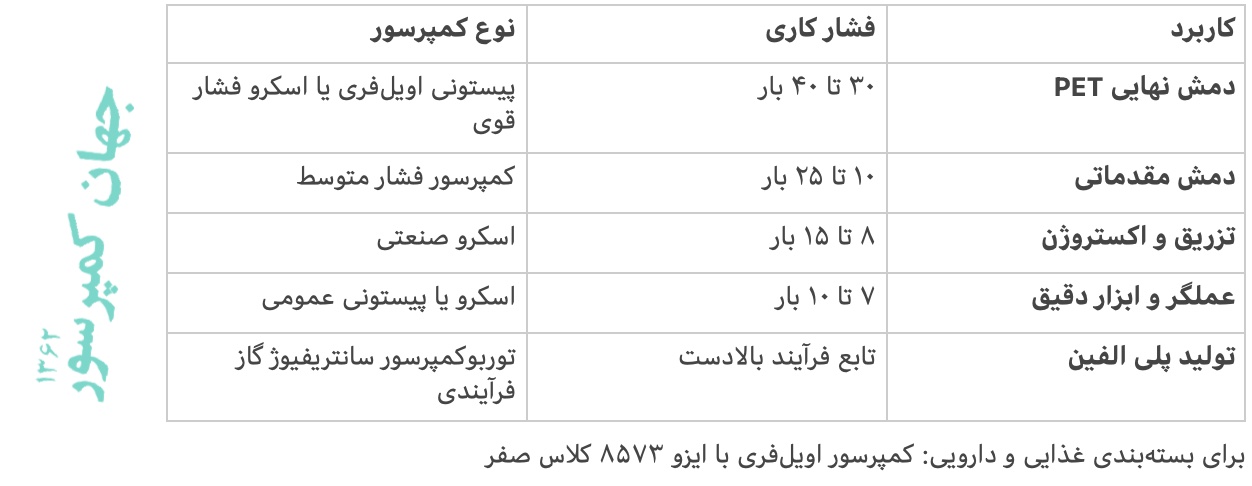
دستگاه تزریق پلاستیک، اکسترودر و سایر تجهیزات انتقال پنوماتیک کارخانه به هوای فشار با فشار ۸ تا ۱۵ بار نیاز دارند. در کارخانه پلاستیک عملگر پنوماتیکی، کنترلر شیرها و خشک کردن مواد در دستگاههای اینجکشن با فشار نرمال در محدوده ۷ تا ۱۰ بار یا ۱۰۰ تا ۱۴۵ psi کار میکند. پیچیدگی قالب ممکن است به نیاز فشار کاری بیفزاید.
در تمامی کارخانجات هوادهی موردنیاز با توجه به تعداد دستگاههایی که همزمان کار میکند تخمین زده میشود. برای تعیین هوادهی یا FAD تمام تجهیزات مصرفکنندهی هوا که همزمان کار خواهند کرد را جمع زده و ۱۵ درصد به عنوان حاشیهی اطمینان بر آن بیفزایید تا در پیک مصرف دچار افت فشار نشوید. همچنین نشتی کمپرسور و لولهکشی بر دریافتی نهایی تجهیزات و ابزار موثر است و مشخصات استاندارد کمپرسور نیز در سطح دریا تعیین میشود و برای شهری مرتفع همچون تهران محاسبه حاشیه اطمینان ضروری است.
کمپرسور گاز فرآیندی و تولید پلی الفینی
در کارخانجات تولید پلی پروپیلن و پلی اتیلن کمپرسور با هوای محیط و برای ابزار دقیق کار نکرده و با گاز فرآیندی مواجه است. در اینجا کمپرسور نقش ریکاوری و چرخش گاز راکتور را بر عهده دارد.
توربوکمپرسور سانتریفیوژ مخصوصی که برای کار با محصولات پلیمری همچون پلی پروپیلن و انواع دانسیته خطی و غیرخطی پلیاتیلن طراحی شده است توصیه میشود. ماشین آلات پلیبلاک برای این منظور مناسب است. پارامترهای عملکردی، منجمله فشار و حجم گازدهی این کمپرسورها به فرآیند بالادست بستگی دارد.
برای تمامی کاربردهای هوای فشردهای که در بالا آمده است، کیفیت خروجی کمپرسور حائز اهمیت جدی است. محصولات پلاستیکی از جمله بطریهای پلی اتیلن ترفتالات یا PET و بستهبندیهای غذایی و دارویی بایستی با بکارگیری کمپرسور اویل فری و رعایت استاندارد ایزو ۸۵۷۳ کلاس صفر آلایندگی تولید شود.